eng
+86 189 6101 2359
+86 133 6521 5663
+86 138 5268 6835
De fleste skruer i rustfrit stål er ikke skåret fra stanglager. De er koldformede af tråd ved hastigheder, der ville overraske mange ingeniører, derefter trådrullet, renset og inspiceret. Hvert trin efterlader et fingeraftryk på den færdige skrue: kornflow, overfladefinish, gevindnøjagtighed og korrosionsydelse. I denne artikel dækker ordet skrue over bolte og andre gevindforsynede fastgørelseselementer. Hvis du forstår processen, kan du stille bedre spørgsmål til de dele, du køber, og erkende, hvorfor to skruer med identiske dimensioner kan opføre sig meget forskelligt i samme samling.
Hver skrue starter som en stålvalsestang, typisk 5,5 mm til 25 mm i diameter, leveret i kvaliteter valgt for styrke og korrosionsbestandighed. De mest almindelige austenitiske kvaliteter til fastgørelseselementer i rustfrit stål er 304/304L og 316/316L. Grade 316L indeholder molybdæn, som forbedrer modstandsdygtigheden over for chlorider og syrer, hvilket gør det til det foretrukne valg til marine, kemiske og fødevareforarbejdningsmiljøer. Før formningen bejdses stangen for at fjerne kalk, belægges med et passende træksmøremiddel og trækkes gennem en række hårdmetalmatricer for at nå den nøjagtige diameter, der kræves til den skruestørrelse, der fremstilles.
Trådtrækning handler ikke kun om diameter. Den styrer også volumen af emnet, der skal fylde emnet, og den trådhårdhed, som skærebordet kan håndtere. En ledning, der er for hård, kan revne i overskriftsdysen; en ledning, der er for blød, fylder muligvis ikke skarpe hovedhjørner. Det er derfor, en producent kontrollerer indgående materialecertifikater, trækstyrke og overfladefejl før produktion.
Cold heading er kernen i moderne skruefremstilling. En længde af trukket tråd skæres til den præcise emnevægt, overføres gennem en sekvens af matricer og rammes af slag med høj hastighed. Slaget tvinger stålet til at flyde ind i hovedets form. Sekskantede hoveder, pandehoveder, forsænkede hoveder, flanger og firkantede halse kan alle dannes uden at opvarme metallet. Fordi materialet flyder, følger kornstrukturen hovedets kontur i stedet for at blive afbrudt af skæring. Dette er hovedårsagen til, at en koldhovedskrue er stærkere og mere pålidelig end en bearbejdet skrue af samme materiale.
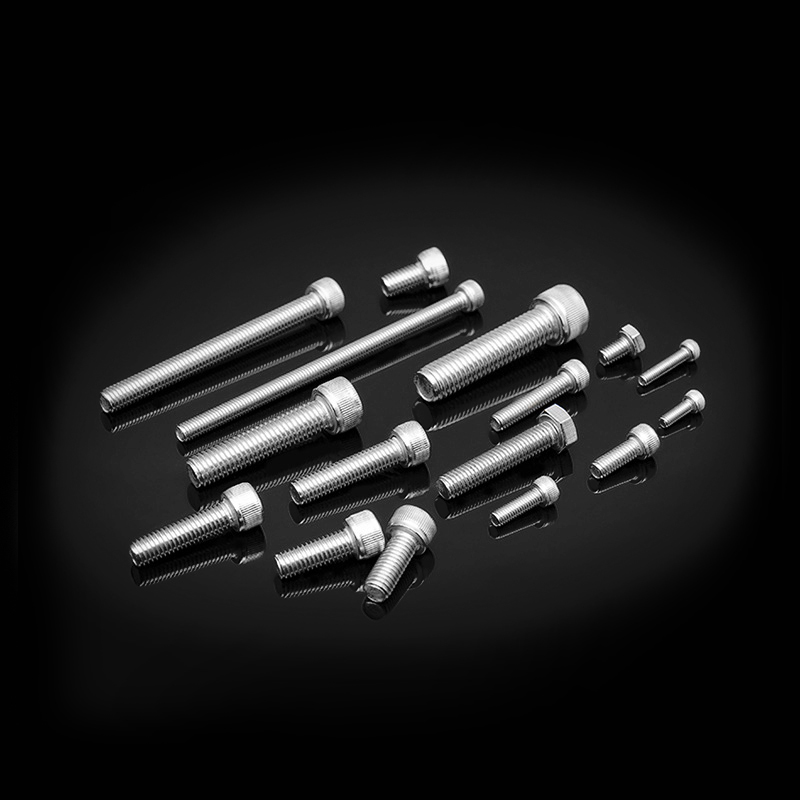
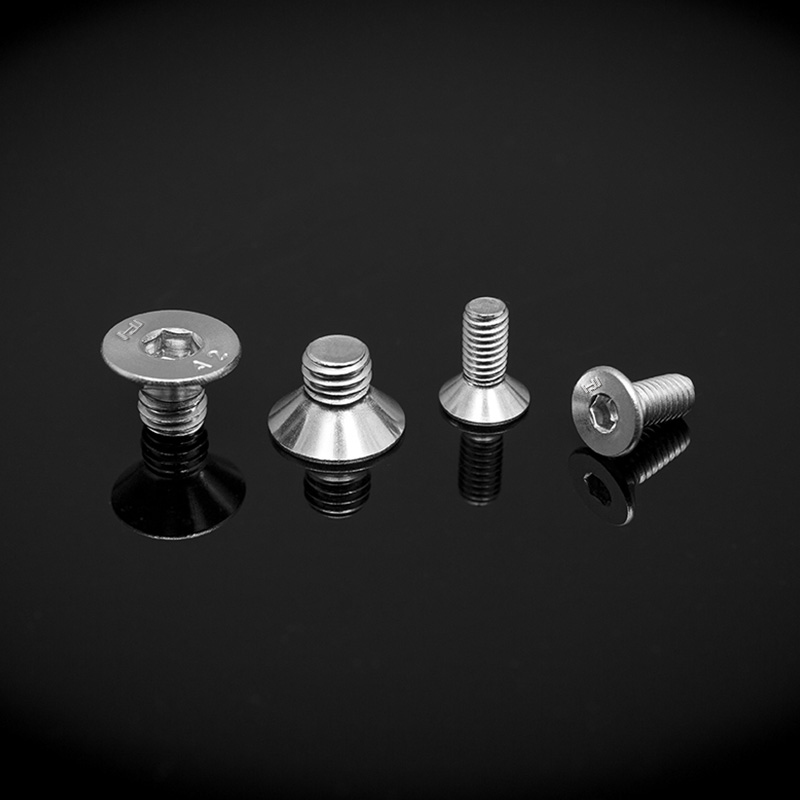
Et almindeligt eksempel på et koldformet hoved er den sekskantede hætteskrue. Den indvendige sekskantede fatning er ikke brudt fra et bearbejdet emne; den er ekstruderet i skærebordet, hvilket holder kornstrukturen kontinuerlig.
 DIN 912 rustfrit stål unbrakoskruer Cold heading ekstruderer den indvendige sekskantfatning, hvilket holder kornstrukturen kontinuerlig. Velegnet til mekanisk udstyrsforbindelser, der kræver momentinstallation og stærk fastgørelse under høje belastninger. Se produkt →
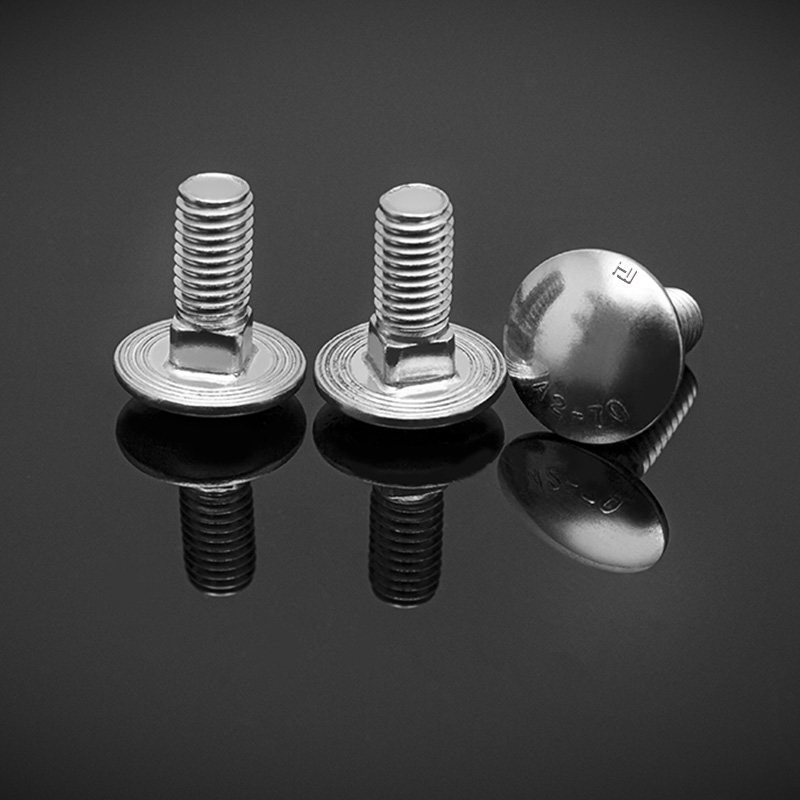
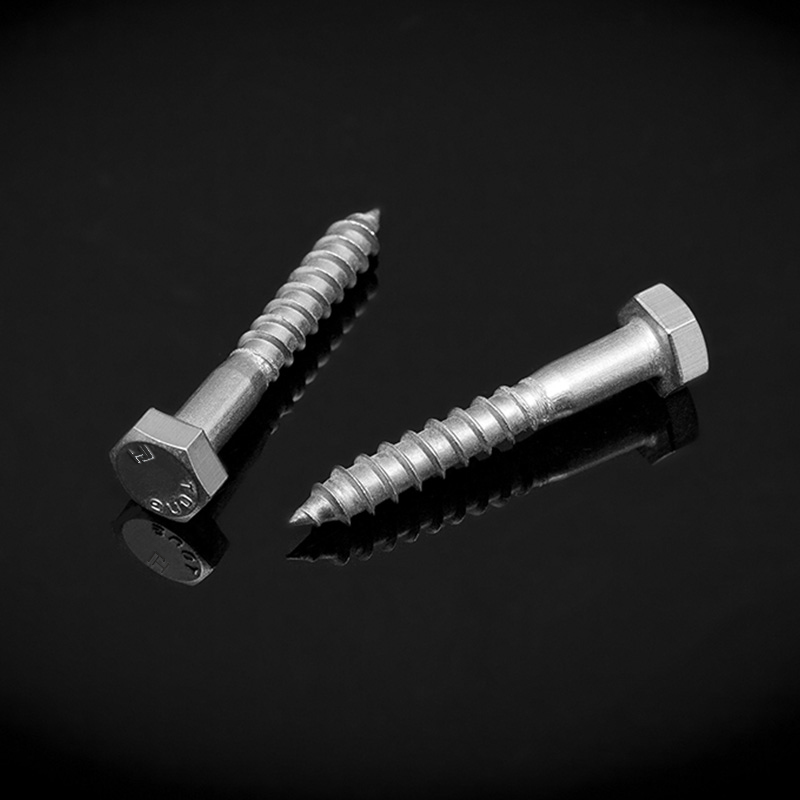
Cold heading producerer også specielle hovedformer, såsom svampehoveder med firkantede halse, der ofte bruges i tømmer og strukturelle forbindelser, og ikke-standardiserede geometrier, der ikke kan skæres økonomisk.
Efter at hovedet er dannet, har emnet ingen tråde. Næste trin er trådrulning, også kaldet trådformning. Råemnet klemmes mellem flade matricer eller mellem roterende cylindriske matricer, hvis kanter og riller er spejlbilledet af det nødvendige gevind. Når matricerne komprimerer stålet, skubbes materialet udad for at danne rødderne og toppene. Der er ingen spåner og intet materialetab.
Valsede tråde har flere fordele:
Gevindskæring er forbeholdt meget store diametre, prøver eller materialer, der ikke er duktile nok til at rulle. For de fleste rustfri stålskruer i størrelserne M2 til M20 er rulning standarden.
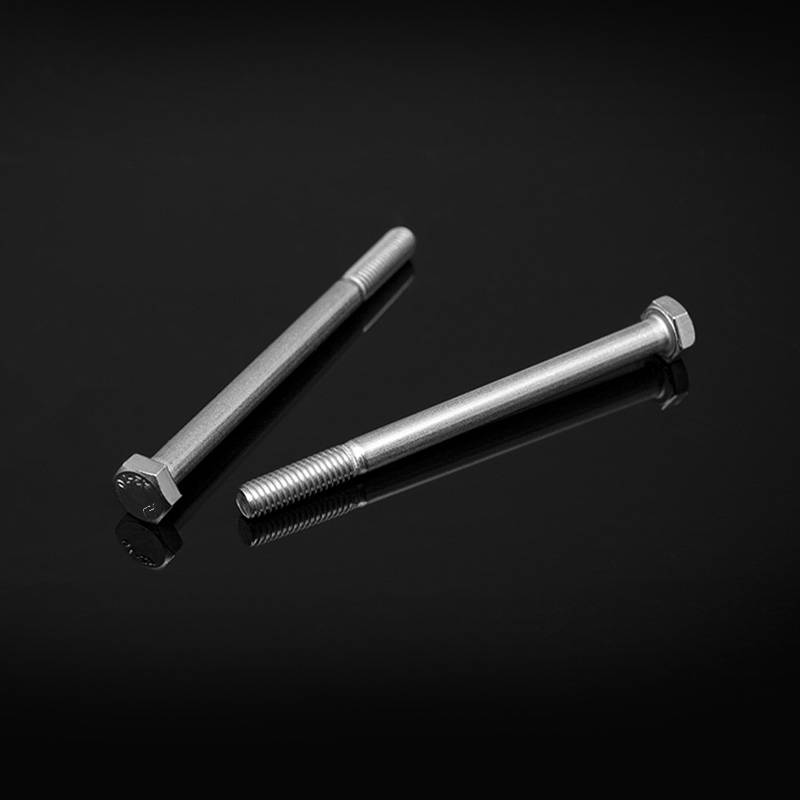
Sekskantskruer med fuld gevind fremstillet efter DIN 933 er et typisk eksempel: hovedet er koldhovedet, og skaftets fulde længde rulles i én omgang.
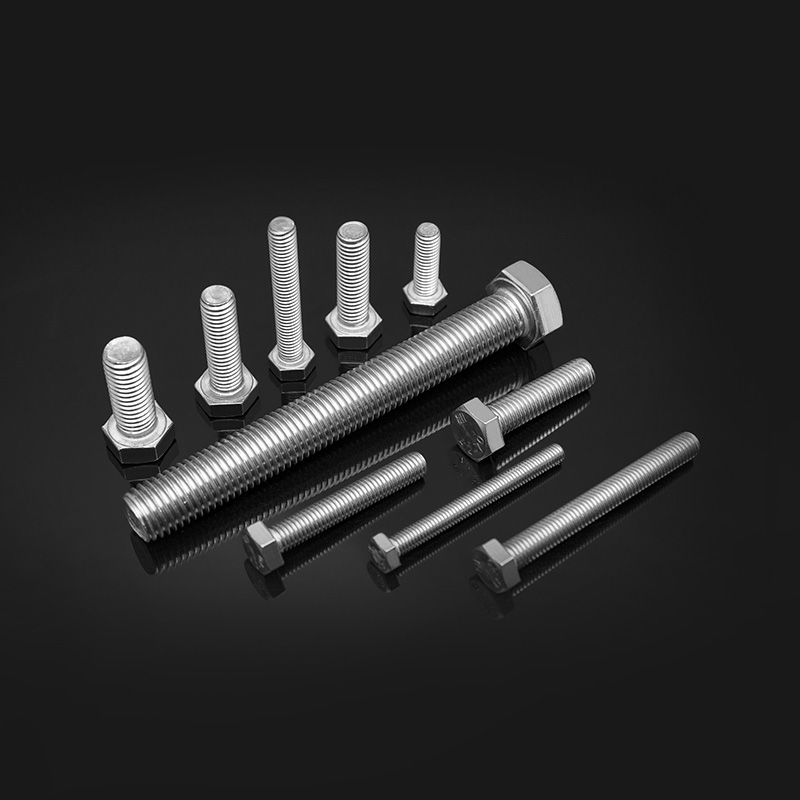 DIN 933 rustfrit stål fuldgevind sekskantet hovedbolte Fuldt gevinddesign giver stærk forbindelse til tunge applikationer. Koldhovedet og trådvalset i én omgang, velegnet til tungt udstyr, industrimaskiner og byggeri. Se produkt →
En almindelig misforståelse er, at rustfri stålskruer hærdes ved ovnvarmebehandling. I virkeligheden kan austenitiske kvaliteter som 304 og 316L ikke hærdes ved varmebehandling; deres styrke kommer fra koldt arbejde fremkaldt af trådtrækning og kold kurs. En lavtemperaturbehandling kan anvendes for at lindre resterende spænding efter kraftig formning, og udglødning kan genoprette duktiliteten, hvis materialet er hærdet for meget.
Martensitiske rustfrie stål som 410 eller 420 er forskellige: de hærdes ved bratkøling og anløbning og bruges, hvor der er behov for højere hårdhed og slidstyrke. For industrielle austenitiske fastgørelseselementer fortæller sætningen A2-70 eller A4-80 dig allerede ejendomsklassen, som opnås ved koldbearbejdning.
Efter formning og varmebehandling renses skruerne for at fjerne smøremidler og metalpartikler og passiveres derefter i et salpeter- eller citronsyrebad. Passivering opløser frit jern fra overfladen og fremmer det naturlige kromoxidlag, der giver rustfrit stål dets korrosionsbestandighed. For en lysere, glattere overflade kan elektropolering specificeres.
Kvalitetskontrol løber fra den indgående ledning til den emballerede karton. I vores produktionslinjer overvåger vi emnestørrelse, hovedfyld, gevindstigningsdiameter, hårdhed og visuel overfladetilstand. Endelige tilfældige prøver testes til den gældende standard. Tabellen nedenfor opsummerer almindelige kontroller.
| Tjek | Hvad det verificerer | Fælles metode |
|---|---|---|
| Dimensionsnøjagtighed | Hovedhøjde, hovedbredde, gevindstigningsdiameter | Kaliber, stikmåler, optisk komparator |
| Mekanisk styrke | Sikker belastning, trækstyrke | Træktestmaskine |
| Hårdhed | Modstand mod fordybning | Vickers eller Rockwell test |
| Korrosionsbestandighed | Modstand mod rød rust | Saltspray test |
| Overfladekvalitet | Grater, revner, matricemærker | Visuel inspektion, mikroskop, magnetisk partikeltest |
Standarder spiller en stor rolle. ISO 3506-1 definerer egenskabsklasser for fastgørelseselementer i rustfrit stål: A2-70 betyder en austenitisk 304-type befæstelse med en minimumstrækstyrke på 700 MPa, mens A4-80 refererer til en 316-type befæstelse med 800 MPa. En ansvarlig leverandør vil markere hovedet, når formen tillader det, og vil levere testcertifikater understøttet af sporbare optegnelser.
At vide, hvordan skruer laves, ændrer måden, du køber dem på. Koldhovede, gevindvalsede skruer yder normalt bedre end skårne eller bearbejdede skruer under udmattelsesbelastning, så de foretrækkes i motorer, jernbanekøretøjer, vindmøller og stålkonstruktioner. Men processen fungerer kun godt, når tråden er ren, matricerne vedligeholdes, og inspektionsprogrammet er ægte.
Inden du afgiver en ordre, skal du bede om materialecertifikater, egenskabsklassemærkninger, dimensionstestrapporter og saltspraydata. Besøg fabrikken eller anmod om videobevis for produktion. Slidte kold-heading matricer kan efterlade revner under hovedet, der er usynlige for det blotte øje, og en dårlig batch kan bestå en simpel dimensionskontrol, mens den skjuler interne defekter. En troværdig leverandør vil vise dig, hvordan de kontrollerer disse risici.
For at definere en praktisk specifikation for din ansøgning kan du læse vores guide til valg af rustfri stålbolte .
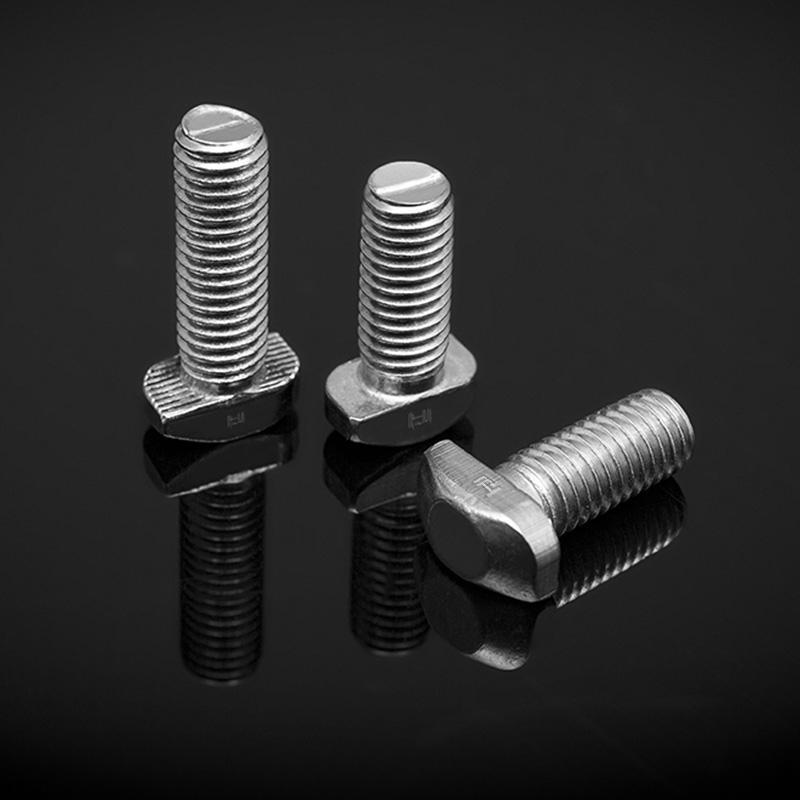
Specielle hovedformer fremstilles også ved samme proces. For eksempel er et svampehoved med firkantet hals koldhovedet med en firkantet krave under hovedet for at forhindre rotation i tømmer eller strukturelle forbindelser.
 DIN 603 rustfrit stål svampehoved Firkantede halsbolte Halvcirkulært hoved med firkantet hals forhindrer rotation, ideel til træ- og metalsamlinger. Kort tråd passer til blødere materialer som træ, brugt i møbler og strukturelle forbindelser. Se produkt →
Dette er den slags variation, der beviser, at en producent forstår værktøjsdesign, ikke kun katalogstandarder.
Skruefremstilling er en præcisionsdannende disciplin. Når du ved, hvordan skruer er lavet, kan du vurdere en leverandør ud fra kvaliteten af deres wire, tilstanden af deres matricer, stabiliteten af deres gevindrullning og fuldstændigheden af deres inspektionsdata. Det er langt mere meningsfuldt end at sammenligne priser alene.
tråd Tolerance: 6g standard DIN 13-15, DIN 13-12 Stangdiameter d d≤M20:A2-70, A4-70; M20<d≤M39:A2-50, A4-50; d≥M39:C3,C4; d<M39
See Details
Copyright © Jiangsu Huajie Stainless Steel Products Co., Ltd. Alle rettigheder forbeholdes.